找紧固件供应商的时候,很多人分不清源头工厂和贸易商的差别——报价单看起来差不多,产品图也差不多。但真正下过几批订单、处理过几次现场问题的人都清楚,这两者交付出来的东西,稳定性完全不是一个量级。这篇带你实地走一遍盈锋Infasron的紧固件源头工厂:产线怎么排、品控怎么卡、交期怎么定,以及你来做供应商审核时,应该重点看哪几个地方。
源头工厂和贸易商,差在哪
四个地方,差别最实在:
价格结构。贸易商在工厂报价上加一层差价,而源头工厂的报价直接对应成本,量大了议价空间是真实的,不是先抬价再让利的套路。
交期控制。贸易商接单后还要转给工厂,中间多一层等待;源头工厂的产能排期自己说了算,改单、加急能直接落到产线上。
问题追溯。出了质量问题,源头工厂能追到具体批次、具体工序,甚至具体哪台机;贸易商只能”帮你问问工厂”,一来一回好几天。
定制响应。改涂层颜色、改头型、打非标样品,源头工厂是工程师直接和你对接需求,不用三方传话。
产线:一颗钻尾钉的完整旅程
一根钻尾钉从原料到出货,在盈锋的生产基地要经过这几步:
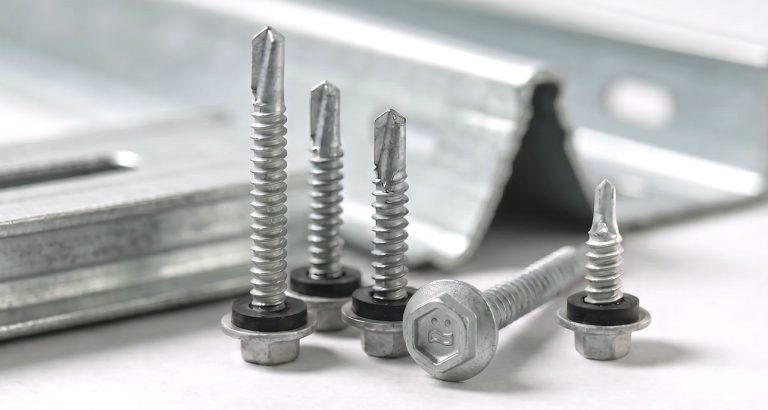
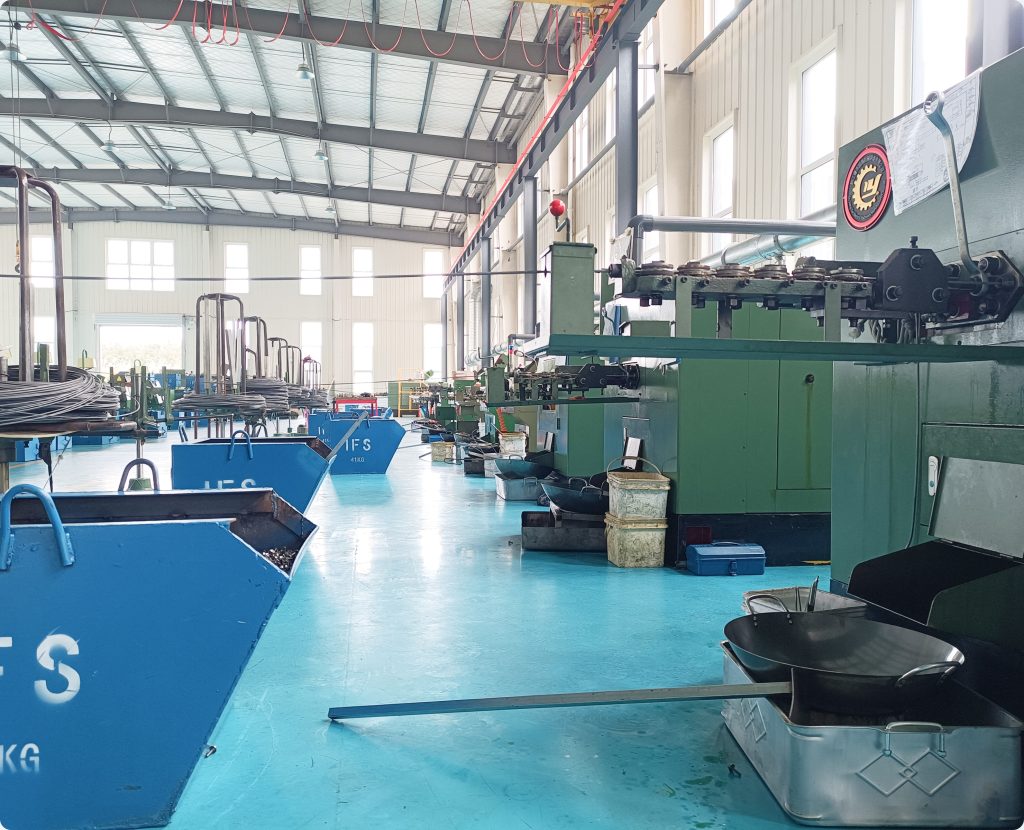
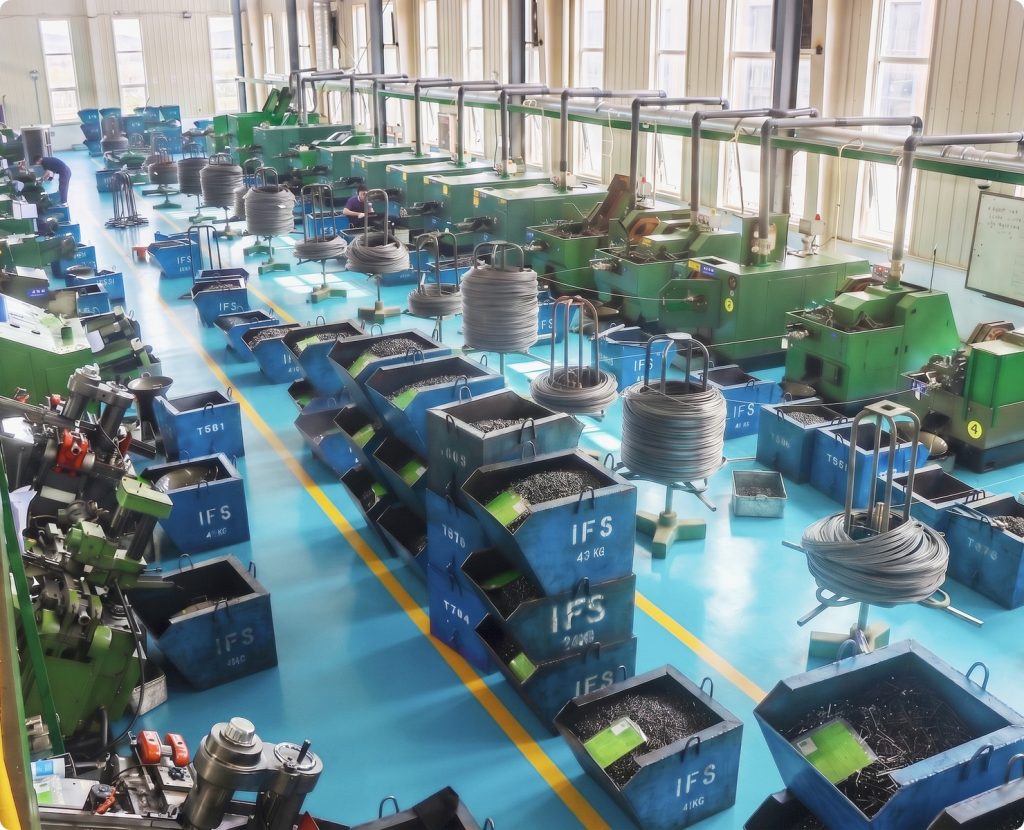
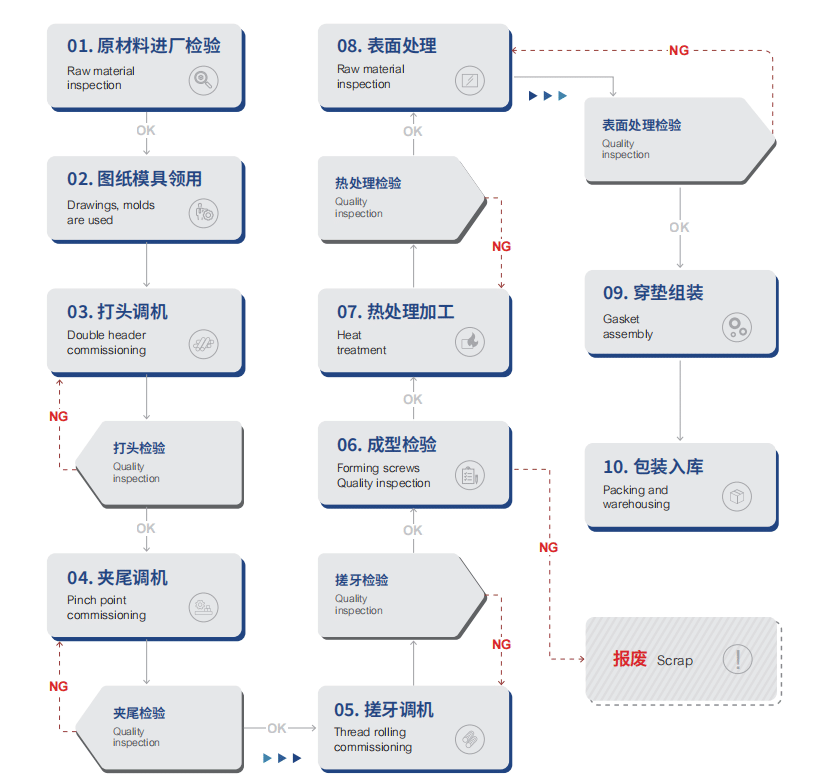
线材进厂——碳钢线材(以1022A为主)入库前核对材质证明,抽检硬度与直径公差;冷镦成型——打头,形成盘头、沉头等头型;搓丝——牙型和自钻刃口在这一步成型;热处理——调硬度,让钉体既能钻穿钢板又不脆断;表面涂层——防腐的关键环节,直接决定使用寿命;全检包装——按批次抽检后装箱出货。
目前南通生产基地配备 60 台冷镦机、35 台攻丝机、15 台夹尾机,以及 5 台车床和二次加工设备,冷镦、搓丝、攻丝、二次加工各环节均在厂内闭环完成。
这条链条里最容易出问题的两个环节是热处理和涂层——一个管强度,一个管寿命。这也是为什么品控不能只在出厂时”看一眼”,而要嵌在产线里。
六道品控工序:卡在哪、怎么卡
我们的品控是六道关,层层卡:
第一道,原材料入库检:每批线材核对材质单,抽检硬度与线径公差。第二道,首件检验:每批开线后的第一件做全尺寸检测,合格才允许批量生产。第三道,过程巡检:生产中按固定频次抽检头型、牙距、刃口形态。第四道,涂层厚度检测:涂层厚度直接决定盐雾寿命,超标或不足都会被拦下。第五道,盐雾测试:按国标做中性盐雾试验,验证防腐能力。第六道,成品出厂抽检:按AQL抽样标准查扭矩、外观和包装。
这套流程的详细拆解,之前专门写过一篇《一颗好紧固件怎么炼成?盈锋从原料到成品六道品控工序》。
产能与交期:常规和定制分开说
常规规格(常用长度的盘头、沉头钻尾钉)保持常备库存;大批量订单按产线排期滚动交付。
定制类的节奏不一样:烤漆改色、非标长度、特殊头型,都要先打样确认,确认样件后再安排量产。具体打样与量产周期按规格、涂层工艺和当期货期排定,下单前我们会给出明确的排产与交付日期,不用等下单后才问交期。
烤漆定制从调色、打样到量产的完整流程,我们单独写过一篇《紧固件烤漆定制全流程》,想走定制的朋友可以先看。
欢迎来验厂:重点看这几个地方
采购做供应商审核,别只看会议室里的PPT。到盈锋验厂,建议重点看三处:
一看冷镦产线的首件检验记录——品控是真在做还是应付检查,记录本不会说谎。二看检测中心:盈锋的检测中心已获CNAS国家实验室认可,盐雾机、扭矩测试机是不是在跑真实测试,一看便知。三看成品仓库:批次管理是否清晰,随便报一个批号,能不能追到生产日期和生产机台。
验厂预约:联系盈锋销售或通过官网询盘提交需求,工厂地址:江苏省南通市通州湾江海联动开发示范区中南高科产业园11号地块10-A厂房,江浙沪方向过来都方便。
常见问题
源头工厂和贸易商怎么区分?
最直接的办法是约验厂:源头工厂敢让你看产线、检测中心和批次记录,贸易商往往以各种理由推脱。再看报价结构和问题响应速度,差别会更明显。
盈锋接受小批量定制吗?
常规品按标准包装规格起订;烤漆改色、非标规格等定制品因需换模调色,起订量会相应提高,具体可联系销售按需求评估。
可以到盈锋验厂吗?
欢迎预约。建议重点看三处:冷镦产线的首件检验记录、CNAS 认可的检测中心、成品仓库的批次管理。
每批产品都提供检测记录吗?
盈锋检测中心已获 CNAS 国家实验室认可,盐雾、扭矩、尺寸等项目按批次检测,检测记录可随货提供。